

Si vous avez déjà passé des heures à dépanner des mouvements irréguliers de machines-outils, une usure prématurée d'actionneurs linéaires ou des vibrations inexpliquées dans une chaîne d'assemblage automatisée, vous avez probablement rencontré le même coupable caché : des vis à billes mal alignées. En tant que fournisseur de vis à billes qui travaille avec des équipes de fabrication dans les secteurs de l'aérospatiale, de l'automobile et des dispositifs médicaux, j'ai pu constater par moi-même comment même une infime erreur d'alignement (moins de 0,1 mm sur une course de 1 mètre) peut transformer un système linéaire parfaitement bon en une source constante de temps d'arrêt. Dans cet article, je décris la science de l'alignement des vis à billes, les meilleures pratiques étape par étape et les erreurs courantes que commettent même les techniciens expérimentés, ainsi que la façon dont notre équipe de [Nom de notre entreprise] aide les clients à y parvenir à chaque fois.
Pourquoi l'alignement est plus important que vous ne le pensez
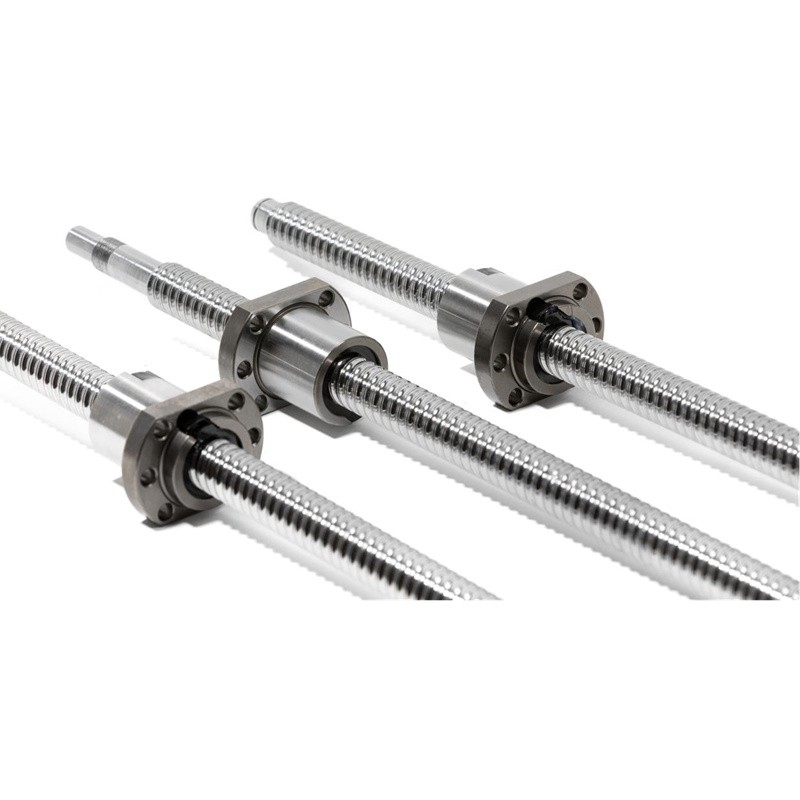
Commençons par les bases : une vis à billes est un actionneur linéaire de précision qui convertit le mouvement de rotation d'un moteur ou d'une boîte de vitesses en mouvement linéaire pour des charges allant des minuscules têtes de sélection et de placement de circuits imprimés aux tables de presse à estamper de 10 tonnes. Sa performance principale repose sur l’interaction transparente entre l’arbre de vis, les roulements à recirculation de billes et l’écrou. En cas de désalignement, les billes qui circulent entre la vis et l'écrou subissent une répartition inégale de la charge. Au lieu de rouler en douceur le long du chemin de roulement hélicoïdal rectifié avec précision, ils grattent, se coincent ou sautent, entraînant trois problèmes critiques : une usure accélérée qui réduit la durée de vie des vis à billes de 50 % ou plus, une précision de positionnement réduite (critique pour les applications telles que le fraisage CNC où une erreur de 0,05 mm peut ruiner une pièce) et une génération de chaleur accrue qui peut endommager les joints de graisse ou surchauffer les composants du moteur.
Le désalignement se divise presque toujours en deux catégories : le désalignement angulaire (où l'arbre de la vis s'écarte d'un angle par rapport à l'axe du moteur connecté ou de l'arbre de charge) et le désalignement parallèle (où les deux arbres sont décalés horizontalement ou verticalement sans déviation angulaire). Dans les installations réelles, il s'agit presque toujours d'un mélange des deux. Votre processus d'alignement doit donc prendre en compte les deux pour être efficace.
Préparation avant l'installation : Rassemblez les bons outils et le bon contexte
Avant même de fixer une vis à billes à votre machine, il y a deux étapes non négociables pour vous préparer au succès : vérifiez votre modèle de vis à billes et inspectez l'usure des composants. Tout d’abord, vérifiez que vous disposez de la vis à billes adaptée à votre application. Par exemple, un routeur CNC de haute précision peut nécessiter une unité compacte et rapide comme leVis à billes SFU1604avec un pas de 4 mm, alors qu'une presse de moulage par injection robuste a besoin d'une option robuste et à charge élevée comme laVis à billes SFU6310avec une mine de 10 mm et un diamètre plus grand. Si vous modernisez une machine plus ancienne, vérifiez à nouveau que la bride de votre moteur et le support de montage sont compatibles avec les surfaces de montage dépareillées de l'usinage des extrémités de votre vis à billes sont l'une des causes les plus courantes de désalignement évitable.
Ensuite, inspectez tous les composants pour déceler toute usure susceptible de fausser les mesures d'alignement. Un arbre de vis plié, un accouplement de moteur usé ou un pied de montage corrodé perturberont vos lectures, quel que soit le soin avec lequel vous ajustez. Je recommande toujours d'effectuer une vérification rapide : tournez l'arbre de la vis à la main (avec l'alimentation coupée) et surveillez les éventuelles aspérités ou le jeu dans l'écrou. Si vous remarquez une liaison, c'est un signe que quelque chose ne va pas avant même de commencer l'alignement.
Processus d'alignement étape par étape (éprouvé pour les applications industrielles et d'automatisation)
Une fois que vous avez confirmé que vos pièces sont en bon état, suivez ce processus étape par étape pour aligner votre vis à billes. J'ai utilisé ce flux de travail sur tout, des configurations d'automatisation de petits laboratoires aux lignes de fabrication à 5 axes, et il fournit systématiquement des résultats précis et durables.
1. Configurer les axes de référence avec un indicateur à cadran
Le cœur de tout processus d’alignement consiste à utiliser un indicateur à cadran pour mesurer les écarts par rapport à une véritable ligne droite. Montez l'indicateur à cadran sur l'écrou de votre vis à billes (ou sur un support fixé au châssis de la machine, selon votre configuration) et positionnez la sonde indicatrice contre le diamètre extérieur de l'arbre de la vis ou la face de l'accouplement de l'arbre du moteur. Pour la plupart des installations, vous souhaiterez prendre des mesures en deux points : 1) l'extrémité de la vis près du support du moteur et 2) l'extrémité opposée de la vis près du bloc porteur.
Commencez par remettre à zéro le comparateur à cadran à une extrémité de la vis. Ensuite, faites tourner lentement l’arbre de la vis d’un tour complet, en prenant une lecture à 0 degré, 90 degrés, 180 degrés et 270 degrés. Si l'indicateur montre une oscillation constante, il s'agit d'un désalignement angulaire. Si les lectures en haut et en bas de l'arbre sont différentes alors que la gauche et la droite sont identiques, il s'agit d'un décalage parallèle. Par exemple, si vos mesures montrent une différence de 0,2 mm entre le haut et le bas de l'arbre du côté du moteur et une différence de 0,05 mm du côté de la charge, vous devrez ajuster les paramètres angulaires et parallèles.
2. Ajustez les supports de montage pour corriger les écarts
Une fois que vous avez mesuré le désalignement, il est temps de procéder à de petits ajustements progressifs des supports de montage. La plupart des supports de vis à billes industriels sont dotés de cales entre le pied de montage et le châssis de la machine pour ajuster le décalage parallèle, ainsi que de trous de montage fendus pour ajuster l'alignement angulaire. La clé ici est de faire de petits ajustements : n'essayez jamais de corriger un décalage de 0,3 mm en un seul changement important ; ajustez par incréments de 0,05 mm et revérifiez après chaque changement.
Par exemple, si votre décalage parallèle à l'extrémité du moteur est de 0,2 mm vers le bas, ajoutez une cale de 0,2 mm en haut du support de montage du moteur. Si la vis est inclinée de 0,1 degrés vers la droite du côté charge, desserrez les boulons de montage et déplacez le support d'extrémité charge de 0,1 mm vers la gauche, puis resserrez les boulons (assurez-vous de les serrer selon les spécifications du fabricant pour éviter tout déplacement ultérieur). Gardez à l'esprit qu'un serrage excessif des boulons de montage peut déformer le support ou plier l'arbre de la vis, suivez donc les valeurs de couple pour votre modèle de vis à billes spécifique, pour les unités à charge élevée comme laVis à billes SFU6310, les valeurs de couple seront plus élevées que pour les unités de précision plus petites comme la vis à billes SFU1604.
3. Valider l'alignement sur toute la course
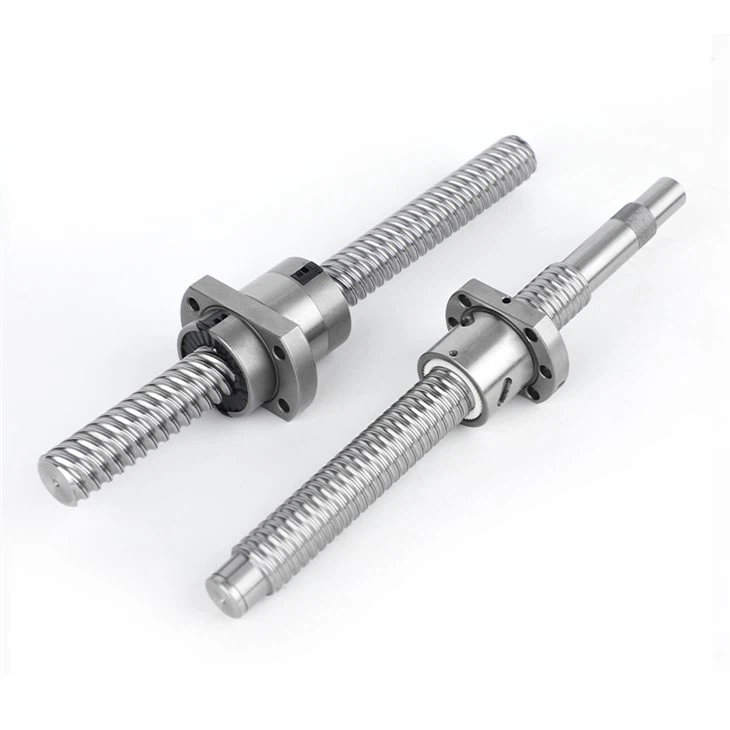
Une erreur courante des techniciens est de vérifier l'alignement uniquement aux extrémités de la vis, mais le désalignement peut changer le long de la course si l'arbre de la vis est légèrement courbé. Après avoir ajusté le support, faites passer l'écrou sur toute sa course complète - par exemple, si vous utilisez une vis avec une course de 1 000 mm, déplacez l'écrou de la position complètement déployée à la position complètement rétractée - et prenez des lectures à intervalles de 100 mm. Cela détectera tous les écarts à mi-course manqués par les contrôles de point final. Pour les applications à course longue, comme celles utilisant unVis à billes SFE 4040avec un diamètre de 40 mm et une avance de 40 mm pour les mouvements linéaires importants, les contrôles d'alignement à mi-course sont particulièrement critiques car les arbres plus longs sont plus susceptibles de se plier sous la charge.
4. Sécurisez et verrouillez tous les réglages
Une fois que vos lectures d'alignement se situent dans la tolérance recommandée par le fabricant (la plupart des applications de précision nécessitent moins de 0,05 mm d'écart total sur toute la course), il est temps de verrouiller tous les réglages. Resserrez tous les boulons de montage selon un motif entrecroisé pour assurer une pression uniforme, puis vérifiez l'indicateur à cadran une dernière fois pour confirmer que les lectures n'ont pas changé. Si vous avez utilisé des cales pour corriger le décalage parallèle, assurez-vous que les cales sont bien en place et ne dépassent pas du bord du support, car cela pourrait interférer avec le mouvement de l'écrou.
Erreurs d'alignement courantes à éviter
Même si vous suivez les étapes ci-dessus, de petits faux pas peuvent nuire à votre travail. Voici les erreurs que je constate le plus souvent en tant que fournisseur de vis à billes :
- Ignorer la dilatation thermique: Les vis à billes se dilatent au fur et à mesure de leur fonctionnement, en particulier les unités à grande vitesse ou à charge élevée. Si votre machine fonctionne à 50°C au-dessus de la température ambiante, votre alignement se décalera d'environ 0,1 mm par mètre de longueur de vis. Pour les applications avec des températures de fonctionnement élevées, laissez un petit jeu final (0,2 mm à 0,5 mm) à l'extrémité fixe de la vis pour s'adapter à l'expansion, et ajustez votre alignement pour tenir compte de ce décalage attendu.
- Utilisation d'accouplements anciens ou usés: Un accouplement flexible est conçu pour absorber un désalignement mineur, mais il s'use avec le temps. Si votre accouplement présente des fissures, du jeu ou a plus de 5 ans, remplacez-le avant d'aligner vos accouplements usés à vis à billes masquera le désalignement lors des premiers contrôles et l'aggravera avec le temps.
- Aligner la vis uniquement lorsque la machine est froide: Comme je l'ai mentionné plus tôt, les changements thermiques affectent l'alignement. Si vous alignez une machine lorsqu'elle est froide, lorsqu'elle se réchauffe pendant le fonctionnement, la vis se dilatera et se déplacera. Pour les applications critiques, alignez la machine après 30 minutes de fonctionnement pour atteindre la température de fonctionnement, ou ajustez vos spécifications d'alignement pour tenir compte de la dilatation thermique.
- Négliger le désalignement du côté charge: La plupart des techniciens se concentrent uniquement sur l'alignement du moteur sur la vis à billes, mais le désalignement entre la vis à billes et la charge qu'elle déplace est tout aussi important. Par exemple, si vous déplacez une table lourde, un désalignement entre l'écrou et les rails linéaires de la table entraînera un grippage. Prenez toujours des mesures au niveau de la connexion côté charge, pas seulement du côté moteur.
Comment maintenir l'alignement à long terme
L'alignement n'est pas une tâche ponctuelle : il doit être vérifié régulièrement, surtout si vous utilisez votre machine 24 heures sur 24, 7 jours sur 7, ou si vous effectuez une maintenance de routine. Je recommande une vérification d'alignement trimestrielle pour les machines à haute production et des vérifications annuelles pour les configurations à faible volume. Les signes indiquant que votre alignement a changé incluent une augmentation du bruit provenant du système linéaire, une consommation de courant moteur plus élevée, une précision de positionnement réduite ou une usure prématurée des joints de graisse ou des chemins de roulement.
Si vous remarquez l'un de ces signes, commencez par vérifier les problèmes évidents comme des accouplements usés ou des boulons de montage desserrés avant de réaligner. Pour les applications soumises à de fortes charges de choc (comme les presses à estamper), alignez-les après tout changement d'outillage ou remplacement de pièce susceptible d'affecter la charge.
Réflexions finales et prochaines étapes
En fin de compte, un bon alignement des vis à billes est un mélange de mesures minutieuses, d'attention aux détails et de compréhension du fonctionnement de votre modèle de vis à billes spécifique. Que vous utilisiez une unité de précision compacte comme la vis à billes Sfu 2505 pour l'automatisation de laboratoire ou une unité industrielle à forte charge comme laVis à billes SFU5010pour la fabrication lourde, prendre le temps de bien aligner vous permettra d'économiser des temps d'arrêt, de réduire les coûts de maintenance et de prolonger la durée de vie de l'ensemble de votre système linéaire.
Si vous travaillez sur une nouvelle application ou si vous résolvez des problèmes d'alignement sur une machine existante, notre équipe est là pour vous aider. Nous ne fournissons pas seulement des vis à billes de haute qualité, nous fournissons une assistance technique pour vous aider à sélectionner le bon composant et à l'installer correctement, afin que vous puissiez tirer le meilleur parti de votre système. Contactez notre équipe pour discuter de vos besoins, tester votre configuration actuelle ou en savoir plus sur les vis à billes les mieux adaptées à votre projet.
Références
- Bolton, W. (2017).Actionneurs linéaires mécaniques : conception, sélection et application. Presse industrielle.
- Association américaine des fabricants d'engrenages (AGMA). (2020).Normes d'alignement pour les systèmes de mouvement linéaire. Publication 201 de l'AGMA.
- Hall, AS (2019).Technologie de vis à billes de précision pour les systèmes d'automatisation. Presse CRC.
- Organisation internationale de normalisation (ISO). (2018).ISO 3408 : Vis à billes – Vocabulaire et désignation. ISO.
- Smith, JD (2021).Maintenance préventive des systèmes de mouvement linéaire. Magazine de maintenance industrielle, 45(3), 22-28.